
2026 年 10 月直螺纹套筒丝头加工常见缺陷及处理办法|钢筋滚丝施工技术要点
2026年10月直螺纹套筒丝头加工常见缺陷及处理办法
钢筋直螺纹套筒的连接质量,一半取决于钢筋套筒本身质量,另一半取决于钢筋丝头加工精度。丝头出现缺牙、毛刺、长度偏差、牙型不规整等缺陷,会直接造成钢筋套筒拧入不到位、扭矩不达标,现场取样检测失败,影响工程验收。衡水市桃城区宏瑞钢筋机械连接厂,21 年国标钢筋套筒源头厂家,长期配套中铁、中建基建项目,结合现场施工经验,梳理直螺纹套筒配套钢筋丝头加工常见缺陷、产生原因以及对应的处理办法。
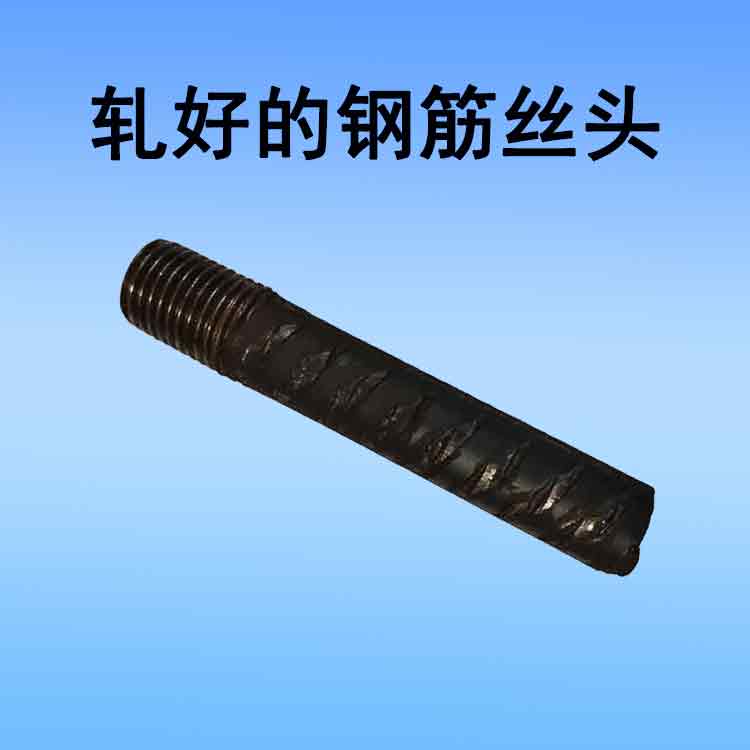
一、丝头牙型缺损、缺牙、掉牙
缺陷现象:钢筋丝头表面局部牙型缺失、牙尖崩落,螺纹不连续。
产生原因:滚丝轮磨损严重;钢筋端部有马蹄头、飞边未切平;钢筋材质偏硬;滚丝机进给速度过快。
处理办法:
- 轻微缺牙:缺牙长度不超过丝头总长 1/3,且连续缺牙不超过 2 牙,可打磨毛刺后复检;
- 严重缺牙:连续多牙缺损,直接切掉钢筋端头重新滚丝;
- 预防措施:定期更换滚丝轮,钢筋下料端面必须平整,下料后清除端头飞边。
二、丝头长度偏差过大
缺陷现象:丝头过长或者过短,钢筋旋入钢筋套筒后无法达到有效咬合深度。丝头过长,拧紧后钢筋端头顶住套筒底部;丝头过短,有效啮合牙数不足,抗拉承载力下降。
产生原因:滚丝机限位调节不准,操作人员未使用标尺校验。
处理办法:
- 丝头超出允许误差范围,必须重新加工;
- 标准要求:丝头有效螺纹长度满足钢筋套筒旋入深度要求,外露丝扣控制在 2~3 扣;
- 加工前校准滚丝机限位挡块,每批次首根钢筋丝头必须测量复核。
三、丝头毛刺大、端部飞边
缺陷现象:丝头端头存在金属毛刺、尖锐飞边,拧入钢筋套筒时刮伤套筒内螺纹。
产生原因:滚丝轮刀口钝化,下料断面不平整。
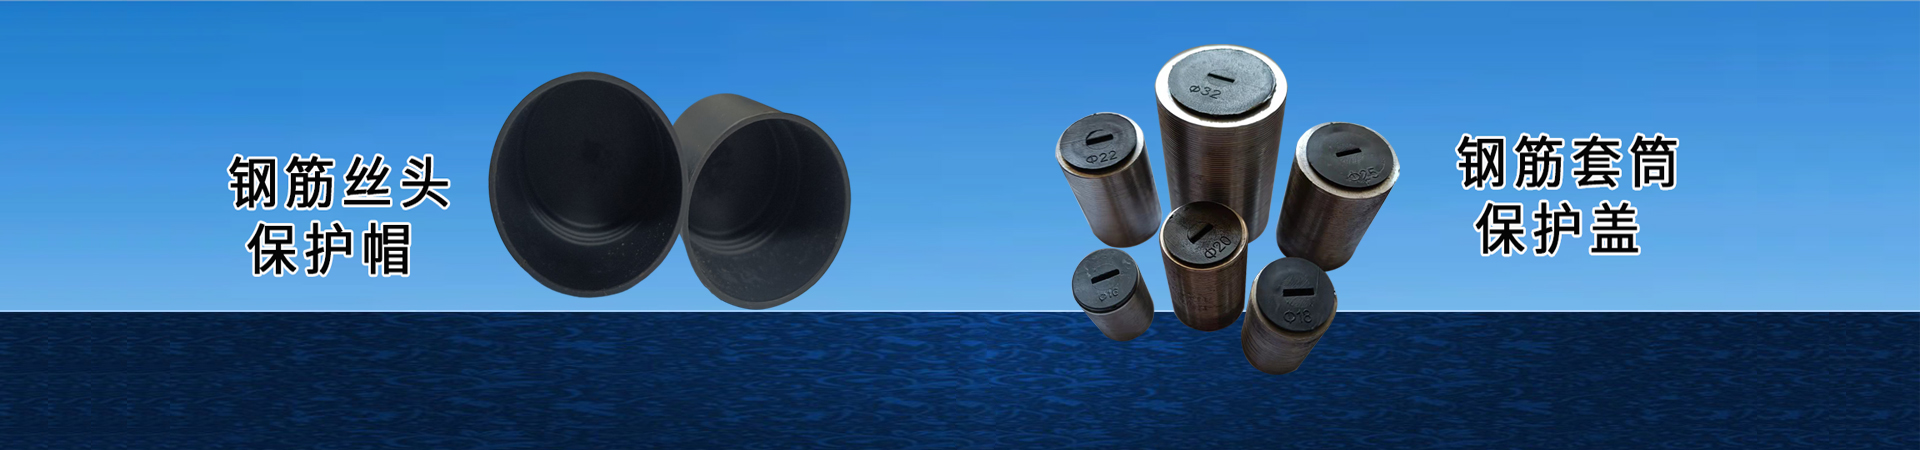
处理办法:加工完成后使用专用打磨工具清理毛刺;禁止大力打磨损伤有效螺纹。毛刺严重无法清理的,重新下料滚丝。加工完成及时佩戴丝头保护帽。
四、螺纹直径偏大 / 偏小(外径不合格)
缺陷现象:丝头外径尺寸超标,钢筋丝头拧入钢筋套筒卡顿、滑丝,或者螺纹间隙过大,连接松动。
产生原因:滚丝轮间隙调节不当;滚丝轮磨损;钢筋母材直径偏差。
处理办法:使用配套环规检测丝头外径,通规顺利旋入、止规旋入不超过 2 扣为合格;环规检测不合格的丝头,直接切除重新加工。批量出现该问题,停机调整滚丝轮间隙。
五、丝头椭圆、偏心
缺陷现象:钢筋丝头横截面呈椭圆形,螺纹偏心,拧入钢筋套筒发生单边咬合。受力后局部应力集中,接头容易断裂。
产生原因:钢筋下料不垂直,钢筋夹持不正,滚丝机夹具松动。
处理办法:偏心丝头直接作废,端头切割后重新加工。加工前检查滚丝机夹具是否牢固,钢筋夹紧保持同心。
六、丝头锈蚀、沾附水泥粉尘
缺陷现象:加工好的丝头存放时间久,螺纹生锈,或者堆放时沾泥土、砂浆。产生原因:未及时佩戴丝头保护帽,露天堆放。处理办法:轻微浮锈清理干净,环规复检合格后方可使用;锈蚀较重、螺纹表面出现锈坑,直接报废。成品丝头必须戴好保护帽,分类堆放。
七、批量丝头质量不稳定(时好时坏)
缺陷现象:同一班组加工,部分丝头合格、部分不合格,现场抽检波动大。产生原因:滚丝轮磨损未及时更换;操作人员未做首件检验;钢筋原材料批次波动。处理办法:执行首件检验制度,每一批钢筋、更换滚丝轮后,第一件丝头用环规实测;加工过程定时抽检丝头尺寸;不同批次钢筋分开加工,提前核查钢筋母材。
八、现场管控要点
- 丝头加工属于钢筋直螺纹连接关键工序,操作人员必须培训上岗;
- 丝头成品必须使用专用环规检测,不能只靠肉眼观察;
- 丝头检验合格后,立刻加装塑料保护帽,防止磕碰和锈蚀;
- 不合格丝头严禁勉强使用,不要依靠加大扭矩强行拧紧钢筋套筒。
厂家实力介绍
衡水市桃城区宏瑞钢筋机械连接厂,深耕钢筋套筒行业 21 年,专注生产国标 HRB400、HRB500 钢筋直螺纹套筒,全系钢筋套筒产品严格执行 JGJ107-2016 标准,型式检验报告、出厂合格证、材质单齐全。长期配套中铁、中建各大基建工程,钢筋套筒现货储备充足,支持全国物流发货,大小订单均可承接,可预约实地考察工厂。
全国工程采购咨询:13903182940(微信同号)
文末 FAQ
问:丝头加工完成后,最多可以存放多久?答:戴好保护帽,室内干燥存放一般不超过 3 个月;露天存放极易锈蚀,尽量做到随加工随使用。
问:钢筋丝头环规检测,通规止规标准是什么?答:通规应能顺利旋入丝头;止规旋入深度不得大于 2 扣,超出判定丝头不合格。